


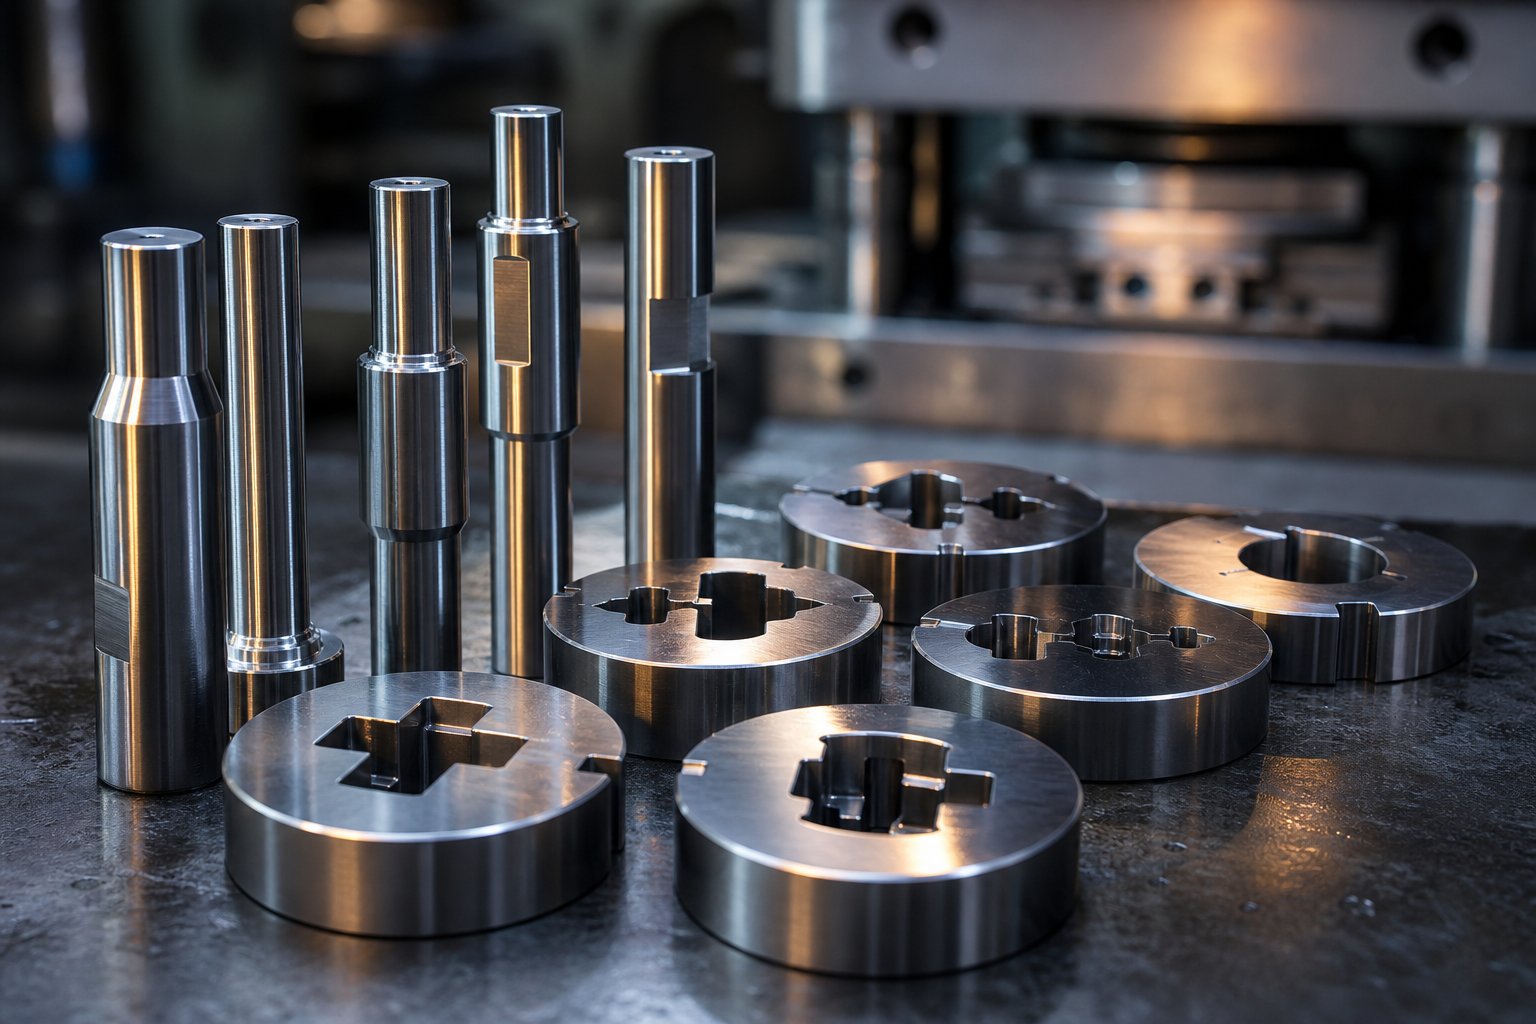
Mis on karbiidstantsimise komponendid
Kujutage ette, et töötate progresseeruva stantsi kiirusega 800 lööki minutis, mis toodab miljoneid osi aastas. Sellises tempos kuluvad tavalised tööriistaterasest augud ja nupud kiiresti, mõõtmed kalduvad tolerantsusest välja ja planeerimata seisakuajad söövad marginaalid. Just see stsenaarium on põhjus, miks insenerid karbiidi poole pöörduvad.
Karbiidist stantsimisvormide komponendid on täppis-toodetud tööriistaelemendid, nagu stantsid, stantsnupud, piloodid, eemaldajad ja kulumisplaadid, mis on valmistatud tsementeeritud volframkarbiidist (WC), mis on ühendatud metallilise sideainega, nagu koobalt või nikkel. Need asendavad tavapäraseid tööriistaterasest osi stantsimisvormi koostu sees, et pakkuda suurepärast kõvadust, kulumiskindlust ja mõõtmete stabiilsust suurel -mahulisel tootmistsüklil.
Karbiidist stantsimisvormi komponentide määratlemine
Tsementkarbiidi toodetakse pulbermetallurgia abil: volfram-karbiidipulber segatakse sideainega, tihendatakse vormis ning paagutatakse tugeva kuumuse ja rõhu all, kuni moodustub tahke tükk. Tulemuseks on materjal, mis on oluliselt kõvem kui kuumtöödeldud{2}}tööriistateras. Selle perspektiivi silmas pidades registreerib 6-protsendiline koobaltkarbiidi klass ligikaudu 92 HRA, samas kui karastatud tööriistateras ületab ligikaudu 62 HRC, mis on võrreldaval konversiooniskaalal oluliselt madalam kõvadus.
See kõvadus väljendub otseselt kulumiskindluses. Stantsimisoperatsioonides, mis hõlmavad vormimist, mulgustumist ja lõikamist suurel kiirusel, püsivad karbiidist komponendid teravad ja mõõtmetelt stabiilsed palju kauem kui nende terasest analoogid. Sellised ülesanded nagu väikeste aukude augustamine kõvadesse materjalidesse ei pruugi olla isegi teostatavad ilma volframkarbiidi tööriistadeta.
Kuhu karbiid matriitsisõlmes sobib
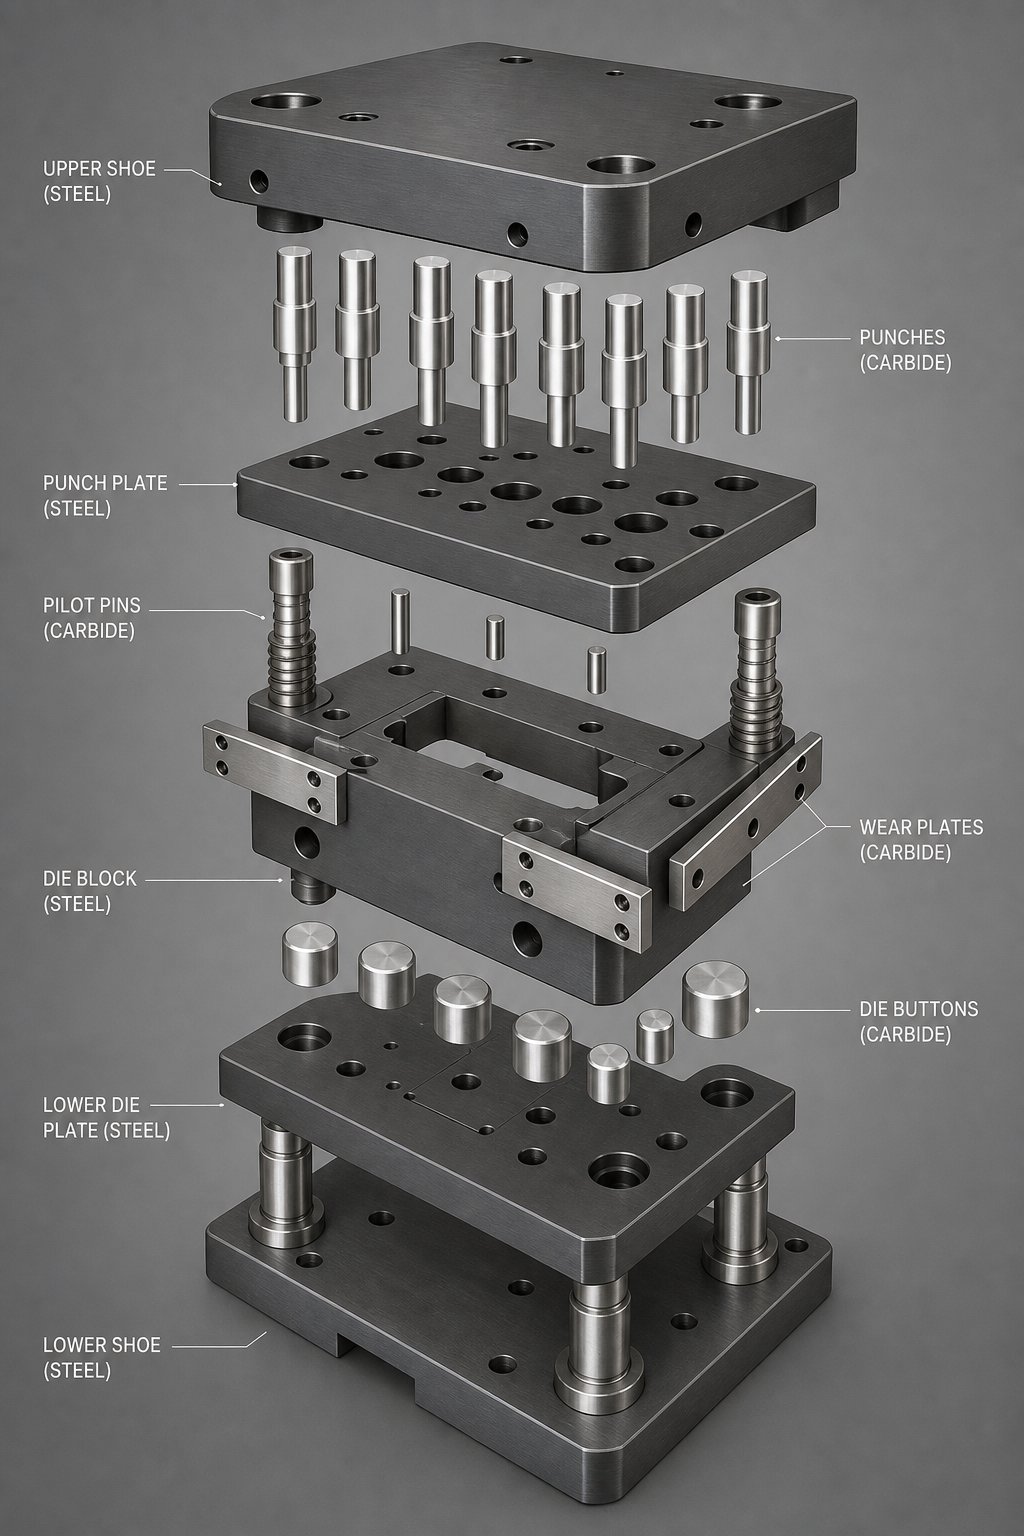
Stantsimisvormis ei asenda karbiid kogu konstruktsiooni. Ülemised ja alumised stantsiplaadid ehk jalanõud on tavaliselt valmistatud keskmisest -süsinikterasest, nt 45 terasest, karastatud ja karastatud 25–30 HRC-ni, et pakkuda struktuurilist tuge. Karbiidist komponendid asuvad selle raamistiku sees tööelementidena, mis puutuvad otse riba materjaliga: lõikestantsid, vormimisdetailid, stantsnupud, riba asukoha määravad piloodid ja libiseva kontaktiga toimetavad kulumisplaadid.
Mõelge sellele järgmiselt: terasraam neelab ja jaotab pressi tonnaaži, samas kui karbiidelemendid tegelevad tegeliku lõikamise, vormimise ja juhtimisega seal, kus hõõrdumine ja löök on kõige kontsentreeritud. Karbiidist sisestatud stantside ja nuppude lisamine stantsimisvormidesse hoiab tööriistad pikema aja jooksul teravana, mis maksimeerib väljundi kvaliteeti ja pikendab tööriista eluiga võrreldes terasega kuni 10 korda.
Miks siis kasutada stantsides karbiidi, selle asemel, et kogu ulatuses tööriistaterasest kinni jääda? Vastus taandub tootmisökonoomikale.Karbiidvormi komponendid suure mahuga stantsimiseksvähendage teritustsükleid, säilitage pikema jooksu korral rangemad tolerantsid ja minimeerige kulunud tööriistadest tekkivaid jääke. Miljonite detailide tembeldamisel ei ole karbiidi ja tööriistaterase jõudluse erinevus marginaalne; see on erinevus kasumlike jooksude ja pideva tuletõrje pressipõrandal.
Kompromiss-on see, et karbiid on oma olemuselt rabedam kui plastiline tööriistateras. Pingekontsentratsioon teravates nurkades või sobimatud vahekaugused võivad tekitada pragusid, mis levivad kiiresti. Edukas karbiidi pealekandmine sõltub õige kvaliteedi, geomeetria ja tugistruktuuri sobitamisest matriitsi iga komponendi asukoha spetsiifiliste nõudmistega. See valikuprotsess, alates materjali omadustest kuni klasside klassifitseerimiseni kuni -tüübi-spetsiifiliste otsusteni, on täpselt see, mida eelseisvates jaotistes on üksikasjalikult kirjeldatud.
Karbiidi materjali omadused, mis suurendavad stantside jõudlust
Valides astantsimisvormi karbiidkomponentei ole üks-suurus-otsus, mis sobiks-kõigile. Saadud jõudlus sõltub mõõdetavatest materjali omadustest ja nende omaduste mõistmine annab teile võimaluse sobitada õige koostis iga matriitsi rolliga. Kõige olulisemad on neli mõõdikut: kõvadus, põiksuunaline rebenemistugevus (TRS), survetugevus ja tihedus.
Kõvadus ja kulumiskindlus stantsimiskeskkondades
Karbiidi kõvadust stantsimisvormide jaoks mõõdetakse Rockwell A (HRA) skaalal, mis sobib eriti kõvade materjalide jaoks paremini kui tööriistaterase jaoks kasutatav HRC skaala. Kõigis stantsimiseks tavaliselt määratud klassides ulatub kõvadus ligikaudu 82 HRA-st kõige tugevamas otsas kuni 94 HRA-ni ülipeente koostiste puhul, mis on optimeeritud maksimaalse kulumiskindluse saavutamiseks. Konteksti jaoks a6% ülipeent koobaltit (0,4 mikroni tera)ulatub ligikaudu 94 HRA-ni, põiksuunalise rebenemistugevusega 3700 MPa, samas kui 20% koobalti keskmise teraga{4}} on ligikaudu 82 HRA ja TRS üle 2600 MPa.
Miks see ajakirjanduses oluline on? Kõvadus kontrollib otseselt abrasiivset kulumiskindlust. Iga pressi liigutus lohistab ribamaterjali üle stantsi komponendi lõikeserva või vormipinna. Kõrgemad HRA väärtused tähendavad aeglasemat materjalikadu sellel liidesel, mis tähendab pikemaid intervalle teritustsüklite vahel ja tihedamat mõõtmete ühtlust tootmistsükli jooksul.
Põiksuunalise rebenemise tugevus mõõdab, kui palju painutusjõudu võib karbiiditükk enne purunemist absorbeerida. Tembeldamisel on TRS oluline selliste komponentide puhul nagu peenikesed löögid või piloodid, mis kogevad külgkoormust. 3700 MPa TRS-ga kallas talub oluliselt rohkem teljevälist pinget kui 1700 MPa, vähendades järsu purunemise ohtu suurel kiirusel. Survetugevus määrab samal ajal vastupidavuse muljumiskoormustele. Peenemate terade ja väiksema sideainesisaldusega karbiidiklassid tagavad erakordselt kõrge survetugevuse, mistõttu need sobivad jaamadesse, kus suur tonnaaž keskendub väikestele pindadele.
Tihedus täiendab pilti. Standardse koobalt-seotud karbiidi sisaldus on vahemikus umbes 13,5 g/cm3 20% koobaltisisalduse korral kuni peaaegu 15,0 g/cm3 6% koobaltisisaldusega. Kuigi tihedus ei dikteeri otseselt kulumiskäitumist, toimib see kiire kvaliteedinäitajana: kõrvalekalded antud klassi eeldatavast tihedusest võivad anda märku poorsusest või sideaine jaotusprobleemidest, mis kahjustavad põllu jõudlust.
Sideainesisaldus ja tera suurus mõjutavad jõudlust
Kaks muutujat määravad, kus karbiidi klass langeb kõvaduse - versus- sitkuse spektrile: koobalti sideaine sisaldus ja volframkarbiidi tera suurus.
Koobalt toimib "liimana", mis hoiab kõvasid WC-osakesi koos. Koobaltisisalduse suurendamine parandab tugevust, lisades plastilise metallifaasi, mis neelab löögienergiat ja takistab pragude levimist. Kompromiss-on kõvaduse vähenemine, kuna pehmem sideaine võtab enda alla rohkem mahtu. Keskmise tera suurusega 6% koobaltiklass registreerib umbes 91 HRA ja TRS 1700 MPa, samal ajal kui koobalti kokkutõmbamine 15% -ni langetab kõvaduse 86.5 HRA-le, kuid tõstab TRS-i üle 2800 MPa. Korduva löögi all olevate stantside komponentide (nt rasked{13}}läbistantsid) puhul hoiab see täiendav tugevus ära katastroofilise servade lõhenemise. Kergema materjaliga kulumisplaatide või vormimisdetailide puhul säilitab madalam koobaltisisaldus järkjärgulise hõõrdumise vastupidamiseks vajaliku kõvaduse.
Terasuurusel on sama võimas mõju. Peenemad WC terad pakivad kokku tihedamalt, jättes vähem ruumi pehmemale sideainele pinnal domineerida. Tulemuseks on suurem kõvadus ja parem servade püsivus samaväärse sideainesisalduse juures. Ülipeeneteralise karbiidi kulumiskindlus on oluliselt kõrgem kui sama koobaltiprotsendiga keskmise-teraliste preparaatide kulumiskindlus, mistõttu täppisstantsimise toimingud määravad komponentidele, mille servade teravus ja pinnaviimistlus on kriitilise tähtsusega, üha enam submikronilisi ja ülipeeneid klasse.
Allolev tabel kaardistab neli peamist tera suuruse kategooriat nende üldiste jõudlusnäitajatega stantsimisvormide teenuses:
| Tera suuruse kategooria | Tüüpiline teraviljavahemik | Suhteline kõvadus | Suhteline sitkus | Kulumiskindlus | Sobib kõige paremini |
|---|---|---|---|---|---|
| Standardne (keskmine) | 1.2 - 3.5 mikronit | Mõõdukas (82–91 HRA) | Kõrge | Hea | Tugevad stantsimisstantsid,-löökidega stantsid, külmpeatööriistad |
| Hästi | 0.8 - 1.2 mikronit | Kõrge (91–92 HRA) | Mõõdukas-Kõrge | Väga hea | Üldotstarbelised-stantsnupud, vormimisdetailid, progressiivsed stantsimislöögid |
| Ultrafine / Submikron | 0.4 - 0.8 mikronit | Väga kõrge (92–94 HRA) | Mõõdukas | Suurepärane | Täppislöögid, piloodid, õhuke{0}}materjali lõikamine, tihedad-tolerantsi sisetükid |
| Nano | Alla 0,4 mikroni | Kõrgeim | Madalam | Erakordne | Mikro-stantsimine, ülitäpsed komponendid-, elektroonilised pistikud |
Pange tähele mustrit: kui tera suurus väheneb, suurendate kõvadust ja kulumiskindlust, kuid ohverdate mõningase purunemiskindluse. Tembeldamisel tähendab see ülipeent sorti, kus esmaseks rikkerežiimiks on järkjärguline kulumine ja servade ümardamine, samas kui keskmise-tera graanul on parem valik, kui põrutuskoormus või vale joondus võib põhjustada rabedat murdumist.
Karbiidvormi komponente hindavate inseneride jaoks on praktiline tõdemus, et ükski omadus ei räägi kogu lugu. Perforaator, mis peab vastu pidama miljoneid lööke õhukesele roostevabale terasele, nõuab karbiidi tera suuruse ja servade hoidmise vahel teistsugust tasakaalu kui stantsimisnupp, mis tühjendab paksu pehme terase mõõduka mahu korral. Võti on tuvastada, millise rikkerežiimi, abrasiivse kulumise või löökmurru vastu, vastu kavandate, ja valida sideaine-terakombinatsioon, mis selle konkreetse ohuga tegeleb. See otsus viib otseselt valitud klasside klassifikatsioonide hulgast, millest igaüks on loodud pakkuma nende konkureerivate omaduste teatud tasakaalu.
Karbiidiklassid ja nende stantsimisvormide rakendused
Klassiklassifikatsioonid eksisteerivad just seetõttu, et ükski karbiidi koostis ei lahenda stantsimisvormi iga tööd. ANSI C-klassi süsteem rühmitab tsementeeritud karbiidid ettenähtud kasutustingimuste järgi ja selle mõistmine aitab teil valida õige keemia iga stantsi positsiooni jaoks, ilma et peaksite üle maksma või halvasti toimima.
Levinud karbiidiklassi klassifikatsioonide selgitus
TheANSI C{0}}klasside süsteemjagab volframkarbiidi funktsionaalsetesse kategooriatesse. Stantsimise stantsimise puhul on kaks peamist perekonda: sirge klassid C1-C4 (koobaltiga ühendatud WC, legeerivate lisanditeta) ja kulumis- ja löökklassid C9-C14, mis on loodud spetsiaalselt vormimis- ja tühjendustöödeks. Terase töötlemiseks kasutatava titaankarbiidi või tantaalkarbiidiga legeeritud C5–C8 klassid ilmuvad aeg-ajalt stantside rakendustes, mis hõlmavad rauast ribamaterjale, kuid on tavalisemad lõiketerade puhul.
Kõige asjakohasemad klassid jaotuvad stantsikomponentide valimisel järgmiselt:
- C2 (6-10% Co, 90–92 HRA, keskmise peeneteraline):Kõrge kõvaduse ja hea kulumiskindlusega üldotstarbeline-sirge sort. Algselt mitteraudmetallide töötlemiseks ette nähtud C2 töötab hästi stantside komponentides, mis kannatavad minimaalse põrutusega abrasiivset kulumist, nagu kulumisplaadid ja alumiinium- või vaskriba käitlevad detailid.
- C10-C11 (8-13% Co, 88-91 HRA, peene kuni keskmise teraline):Eesmärk-loodud kulumispindade jaoks, mis kannatavad kerget kuni keskmist põrutust. Need klassid käitlevad tühjendamise ja joonistamise toiminguid ning on tavalised valikud stantsnuppude ja kergemate -läbistantside jaoks.
- C12-C13 (13–16% Co, 87–89 HRA, keskmise jäme tera):Kõrgem koobaltisisaldus tagab tugevate vormimis-, löömis- ja stantsimisstantside jaoks vajaliku sitkuse, mis neelavad igal löögil märkimisväärset löögienergiat.
- Mikroteralised ja submikronilised klassid (3–10% Co, 92–95 HRA, tera suurus alla 0,8 mikroni):Need esmaklassilised koostised sisaldavad ülipeeneid WC-osakesi, et tagada maksimaalne servade teravus ja kulumiskindlus. Need on suurepärased seal, kus mõõtmete täpsus ja pinnaviimistlus on kõige olulisemad, eriti pilootide, täppisstantside ja tihedate-tolerantsiga stantside puhul.
Kriitiline punkt, mida C-klassi nummerdamine võib varjata: kõrgemad C-numbrid ei tähenda lihtsalt kõvemat materjali. Nagu tööstusharu viited selgitavad, rühmitab klassifikatsioonisüsteem klassid teenuse tüübi, mitte lineaarse kõvaduse astme järgi. C13 on tegelikult pehmem kui C2, kuid palju sitkem, mis on täpselt see, mida üks raske stantsimisstants vajab.
Sortide sobitamine kindlate stantsikomponentidega
Hinde valik nihkub olenevalt sellest, millist komponenti täpsustate. Piloot, kes tuvastab riba kiirusega 600 lööki minutis, puutub kokku täiesti erineva pingega kui 2 mm roostevaba terase stantsimisnupp. Allolev tabel kaardistab karbiidi klassid komponenditüüpidega, ühendades keemia funktsionaalsete nõudmistega:
| Die komponent | Soovitatav klasside vahemik | Tüüpiline kaassisu | Peamine jõudluse atribuut | Miks see vaste töötab |
|---|---|---|---|---|
| Täppisstantsid (väikese läbimõõduga, õhuke materjal) | Submikron / mikrograan | 3-8% | Maksimaalne kõvadus, servade hoidmine | Talub servade ümardamist miljonite tabamuste korral; säilitab augu kvaliteedi |
| Rasked tühjenduslöögid (paksus) | C12 - C13 | 13-16% | Kõrge löögikindlus | Neelab põrutusi ilma mõranemiseta{0}}raskete lõikelõigete korral |
| Surunupud (vahetükkide lõikamine) | C10 - C11 | 8-13% | Tasakaalustatud kulumis- ja põrutuskindlus | Talub mõõduka löögiga korduvat nihkepinget |
| Piloodid ja lokaatorid | Submikron / peeneteraline | 6-10% | Mõõtmete stabiilsus, kulumiskindlus | Säilitab tihedalt istuvuse ribaaukudes pikkadel jooksudel |
| Kandke plaate ja juhendeid | C2 - C10 | 6-10% | Kulumiskindlus, madal hõõrdumine | Takistab riba edasiliikumisest tulenevat libisevat kulumist ilma põrutuskoormuseta |
| Eemaldajad ja spetsiaalsed sisetükid | C10 - C12 | 10-15% | Tugevus hea kulumisega | Talub külgmisi jõude ja korduvat kontakti |
Millal õigustavad mikrograanulised ja submikronilised klassid oma kõrgemat taset võrreldes tavaliste koostistega? Kolm stsenaariumi muudavad kulude erinevuse kasulikuks: kui tembeldate õhukesi materjale, mille suurus on alla 0,5 mm, kus rümba kõrgus on täpselt määratletud, kui stantsi läbimõõt langeb alla 1,5 mm ja servade terviklikkus määrab otseselt tööriista eluea, või kui tootmismaht ületab mitu miljonit tabamust ja pikendatud teritusintervall aitab oluliselt kokku hoida seisakuid. Nendel juhtudel onsubmikronilised klassid ulatudes 93-95 HRA-nipakkuda korduslihvimiste vahel mõõdetavalt pikemat teenust.
Kõige muu jaoks pakuvad standard- ja peeneteralised-klassid C10-C12 praktilist tasakaalu. Need maksavad vähem ühe tooriku kohta, taluvad paremini joondamise vigu ja lihvivad etteaimatavalt uuesti. Nutikas lähenemine määrab esmaklassilised klassid ainult jaamades, kus nende konkreetsed eelised väljenduvad mõõdetavas tootmiskasvus, mitte ei rakendata neid üldiselt matriitsi igas asendis.
Hinnete valik aga räägib vaid poole loost. Sama klass C11 käitub erinevalt ümmarguse stantsina võrreldes kontuuriga matriitsi nupuga, kuna geomeetria, kliirens ja laadimissuund mõjutavad kõik materjali omadusi. Igal komponenditüübil on oma funktsionaalsed nõuded ja tõrkerežiimid, mis kujundavad selle klassi toimimist praktikas.
Komponentide-põhine-komponentide karbiidi analüüs stantsimisstantside jaoks
Karbiidi klass tagab oma nimijõudluse ainult siis, kui see on ühendatud õige komponendi geomeetria, tugistruktuuri ja kliirensi seadistusega. Iga asend matriitsis esitab ainulaadseid mehaanilisi nõudeid ja karbiidi käsitlemine tööriistaterase tilgana-ilma ümbritsevat konstruktsiooni kohandamata on kiire tee pragude ja enneaegsete rikete tekkeks. Siin on, mida iga komponenditüüp nõuab.
Karbiidist stantsid ja pilootkomponendid
Löögid neelavad kõigi stantsimisvormide kõige ägedamad jõud. Iga löök surub stantsi läbi ribamaterjali, avaldab lõikeservale nihkepinget ja tõmbab selle seejärel läbi tõukejõu tagasi. Karbiid on siin suurepärane, kuna selle kõvadus talub servade ümardamist, mis halvendab järk-järgult tööriistaterasest stantside aukude kvaliteeti. Teatud null-liirensiga konfiguratsioonides suudavad karbiidist stantsid säilitada jäme-vaba tolerantsid kuni 10 korda kauem kui nende terasest ekvivalendid.
Karbiidstantsi konstruktsiooni kaalutlused stantsimisel ulatuvad materjali valikust kaugemale. Kuna karbiid on rabe, on geomeetria ja tugidetailid tohutult olulised. Karbiidi välditavad rikkerežiimid, nagu servade progresseeruv kulumine ja mõõtmete triiv, võib asendada katastroofilise purunemisega, kui konstruktsioon eirab karbiidi piiranguid.
- Vältige auguprofiilide teravaid sisenurki. Kasutage pragusid tekitavate pingekontsentratsioonide vähendamiseks vähemalt 0,1 mm raadiusi.
- Vähemalt karastatud tugiplaadiga (56-60 HRC) seljastantsid1,2–1,25 korda suurem paksusstandardse terasstantsi tugiplaadist survekoormuse jaotamiseks.
- Hoidke löögi pikkuse-ja-läbimõõdu suhted konservatiivsed. Peenikesed karbiidstantsid võimendavad külgsuunalist läbipainet ja karbiid ei paindu enne purunemist.
- Määrake juhitav eemaldamine, et vältida külgkoormust tagasitõmbamise ajal. Juhimata eemaldamine on üks levinumaid löögimurdude põhjuseid.
- Kasutage mehaanilisi või kuum{0}}hülsskinnitusmeetodeid. Kuum-hülsi koost kasutab ära terasest hoidikute ja karbiidist sisestuste vahelist soojuspaisumise erinevust, luues 500–600 kraadi Celsiuse järgi segava sobivuse ja 0,6–1% läbimõõdu häirimisega.
Piloodid seisavad silmitsi seotud, kuid selge väljakutsega. Nende ülesanne on ribade paigutamine, mitte lõikamine, nii et nad kogevad suurel kiirusel-augustatud aukudesse sisenedes peamiselt abrasiivset libisevat kulumist. Karbiidist pilootkomponendid hoiavad ära rikkerežiimid, mis vaevavad terasest piloote: läbimõõdu vähenemine abrasiivse kulumise tõttu põhjustab riba valesti registreerimist, mis põhjustab kõigis allavoolu jaamades mõõtmevigu. Submikroniline karbiidist pilootseade säilitab oma läbimõõdu miljonite tsüklite jooksul, hoides jaamade -ja- joondamist spetsifikatsioonide piires palju kauem kui karastatud tööriistaterase alternatiivid.
- Määrake submikronilised või ülipeened klassid (92–94 HRA) pilootidele, kus riba registreerimistolerantsid on väikesed.
- Kujundage piloototsad kergete kitsenemiste või raadiustega, mitte lamedate otstega, et vähendada sisenemislööke.
- Veenduge, et riba juhtaugud on puhastatud, et vältida juhtotsa asümmeetrilist koormust.
Karbiidist nööbid ja kulumisplaadid
Stantsimisnupud on emased lõikeelemendid, mis löögi vastu võtavad. Need taluvad samu lõikejõude, kuid vastupidises suunas, ja nende lõikeservad peavad vastu pidama nii riba läbipääsul tekkivale abrasiivsele kulumisele kui ka teravatele lõikealadele kogunevale mikro-kilule. Võrreldes karbiidist stantsnuppe ja tööriistaterasest nuppe, on jõudluse erinevus kõige nähtavam servade eluea jooksul: tööriistaterasest nuppe tuleb tavaliselt teritada iga 50 000 kuni 200 000 löögi järel, olenevalt riba materjalist, samas kui sama rakenduse karbiidnupud jõuavad hooldusintervallide vahel tavaliselt 500 000 kuni üle miljoni löögini.
Rikkerežiimi karbiid kõrvaldab siin maapinna progresseeruva kulumise, mis avab lõikevahe, tekitab jämesid ja sunnib teritamiseks ettenägematuid seiskamisi. Rikete režiimi karbiid põhjustab, kui see on halvasti määratletud, serva lõhenemist liigse kliirensi või vale joondamise tõttu.
- Sobitage stantsnupu kvaliteet riba materjaliga: kõvemad, madalamad{0}}koobalti koostised alumiiniumi ja vase jaoks; vastupidavamad, kõrgemad-koobaltiklassid roostevaba terase ja kõrge -tugevate madala-sulamite materjalide jaoks.
- Säilitage lõikevahe 5–10% riba paksusest külje kohta. Liiga suur kliirens tekitab lõikeservas tõmbepingeid, mida karbiid talub halvasti.
- Kandke lõikepinnale servade faasid või lihvitud raadiused. Teravad, kaitsmata servad on karbiidi lõhenemise suhtes eriti tundlikud ja kerge faasimine vähendab dramaatiliselt murdumisohtu, ilma et see mõjutaks osa kvaliteeti.
- Vajutage-sobitage matriitsinupud kõvastunud hoidikutesse nõuetekohaselt, et tagada ühtlane tugi kogu ümbermõõdu ulatuses.
Karbiidist kulumisplaadid stantsimisvormide jaoks täidavad põhimõtteliselt erinevat rolli. Nad ei lõika materjali; need peavad vastu ribade liikumisest tulenevale libisevale hõõrdumisele üle juhtpindade ja tõstesiinide. Kuna kulumisplaadid puutuvad kokku puhtalt abrasiivsete tingimustega ilma löökideta, on need ideaalsed kandidaadid madala-koobalti ja kõrge-kõvadusega (C2 vahemik, 6–8% Co), mis suurendavad pinna kõvadust. Karbiidil saavutatav poleeritud pinnaviimistlus vähendab ka hõõrdumist ja takistabadhesiooni kulumine või lõheneminemis põhjustab materjali kogunemist teraspindadele.
- Poleeri kulumisplaadi pinnad peegelviimistluseni (Ra alla 0,1 mikroni), et minimeerida hõõrdumist ja vältida materjali ülekandumist.
- Veenduge, et kulumisplaadid oleksid altpoolt täielikult toestatud; toetamata sildevahed tekitavad paindepinget, mida karbiid ei talu.
- Söövitavate määrdeainete või happeliste tingimuste korral kasutage madalat-koobaltitüüpi (6-10% Co), või kaaluge parema korrosioonikindluse saavutamiseks nikliga seotud määrdeaineid.
Eemaldajad ja spetsiaalsed lisad
Eemaldajad lükkavad riba materjali stantsist maha pärast iga lööki. Nad kogevad korduvat kontakti, riba pingest tulenevaid külgmisi jõude ja aeg-ajalt lööke, kui riba söötmine kõhkleb. Karbiidieemaldajad on vähem levinud kui karbiidist stantsid või nööbid, kuid nad teenivad oma koha kiiretes-astmetes, kus terasest eemaldajad kuluvad soontesse, mis riba kinni haaravad.
Disaini prioriteet on siin vastupidavus ja piisav kulumiskindlus, mistõttu on standardvalik C10-C12 klassid 10–15% koobaltisisaldusega. Vedruga väljatõmbeplaat peaks säilitama kliirensi, mis ületab riba maksimaalse paksuse vähemalt 0,05 mm võrra, et vältida karbiidist lõikeserva löömist töötamise ajal.
- Kasutage juhitud eemaldaja konstruktsioone koos kuul{0}}tüüpi juhtpostidega, et vältida külgmist kokkupuudet stantsitud lõikeservadega.
- Määrake keskmise{0}}teralisusega, kõrgema-koobalti klassid, mis taluvad korduvat mõju ilma mikro-murdmiseta.
- Uuendamisstsenaariumide korral võivad karbiidist eemaldaja sisestused asendada olemasoleva terasest eemaldaja kontaktpinna ilma kogu plaadikoostu ümber kujundamata.
Seda moderniseerimise lähenemisviisi kohaldatakse laias laastus. Kui otsustate, millal muuta matriitsi komponendid karbiidiks, ei ole te alati vaja stantsi täielikku ümberehitamist. Üksikuid stantse, nuppe, juhtnuppe või kulumisplaate saab iseseisvalt karbiidiks vahetada jaamades, kus esineb kõige kiiremat kulumist või kõige sagedasemaid rikkeid. Alustage komponentidest, mis juhivad teie pikimaid seisakuid, mõõtke kasutusea pikenemist ja laiendage sealt karbiidi kasutust tegelike tootmisandmete põhjal.
Iga komponent räägib teile midagi selle kohta, kuidas stants tervikuna toimib. Kuid matriitsi tüüp, olgu see progresseeruv, ülekantav või liit, määrab, millised komponendid näevad suurimat kumulatiivset pinget ja kus karbiidi paigutus annab kõige rohkem tulu.
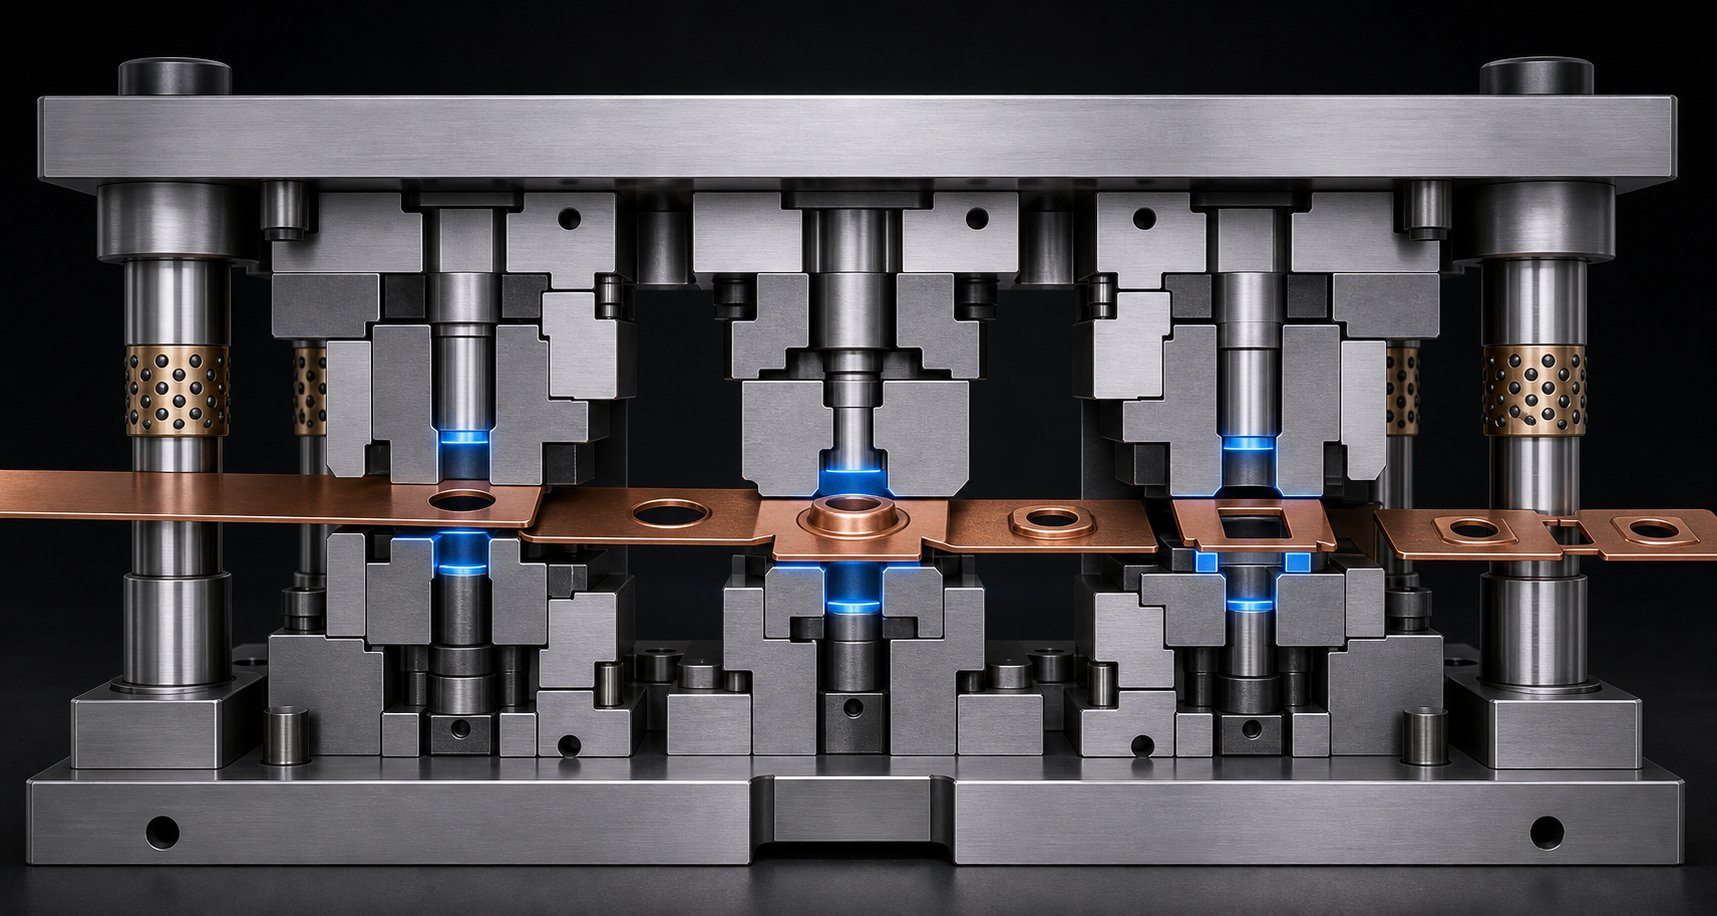
Kuidas stantsitüüp kujundab karbiidikomponentide otsuseid
Mitte iga matriit ei põle tööriistade kaudu sama kiirusega ega samades kohtades. Progresseeruv stantsiga töötav konnektori klemmid kiirusel 1200 lööki minutis keskenduvad kulumisele väga erinevalt kui ülekandestantsid, mis moodustavad sügavalt-tõmmatud autokorpused kiirusega 40 lööki minutis. Matriitsi arhitektuur ise määrab, kus karbiid annab kõige tugevama tasu ja kus see oleks ülemäärane.
Tüüpilise karbiidi kasutamise intensiivsuse järgi järjestatud stantsitüübid jagunevad selgesse hierarhiasse:
- Progressiivne sureb- suurim karbiidinõudlus tänu äärmuslikule löögiarvule, mitme-jaama kumulatiivsele kulumisele ja rangetele ribade registreerimisnõuetele.
- Ühend sureb- mõõdukas-kuni -suur nõudlus, kuna samaaegsed lõiketoimingud koondavad pinge piiratud arvule komponentidele, mis peavad kõik koos säilitama servakvaliteedi.
- Transfer sureb- selektiivne karbiidinõudlus, keskendudes kindlatele-kulumispunktidele, mitte kogu tööriista üldisele kasutamisele.
- Kombinatsioon sureb- muutuv nõudlus, mis tuleneb sellest, millised jaamad lõikavad ja vormivad, kusjuures karbiid on suunatud lõikeelementidele.
Progressiivsele survekarbiidile esitatavad nõuded
Progressiivsed stantsid on suure{0}}mahu tembeldamise tööhobused. Riba toidab läbi mitme jaama ühe pideva tsükliga, kusjuures iga jaam teostab ainulaadset toimingut. Vastavalttööstuse andmed, tootmiskiirus võib ulatuda 1200 löögini minutis, tolerantsiga alla pluss-miinus 0,001 tolli. Nendel kiirustel langeb allavoolu isegi väike kulumine ühes jaamas. Piloot, kes kaotab 0,01 mm läbimõõdu, katkestab registreerimise igas järgmises jaamas, suurendades mõõtmete vigu kogu osa ulatuses.
Seetõttu kipuvad karbiidist komponendid progresseeruvate stantsimisvormide jaoks ilmuma peaaegu igas kriitilises punktis. Piloodid, lõikestantsid, stantsnupud ja ribajuhikud seisavad silmitsi halastamatu kumulatiivse kulumisega. Kõrge löögisagedusega karbiidist stantsi valiku loogika on siin lihtne: kandidaat on iga komponent, mis puutub ribaga kokku kiirusel ja peab omama miljoneid tsükleid.
Ribade edenemise keerukus lisab veel ühe kihi. 20-jaamaline järkjärguline stants, mis toodab autode pistikut, võib hõlmata augustamis-, sälkumis-, vormimis- ja väljalõikamisjaamu. Läbitorkamis- ja väljalõikejaamad kogevad puhast nihkepinget ja saavad kasu kõvast, vähese koobaltisisaldusega submikronilisest kvaliteedist. Vormimisjaamad seevastu vajavad tugevamaid sorte, mis peavad vastu painutustoimingute mõjule. Nutika karbiidi paigutamine progresseeruvatesse matriitsidesse tähendab jaamade kaupa üles- või allahindamist, selle asemel, et määrata ühtne koostis.
Kaalutlused teisaldamise ja liitvormide kohta
Ülekandevormid eraldavad tooriku ribast varakult ja liigutavad seda mehaaniliste ülekandesüsteemide abil vabalt jaamade vahel. See arhitektuur töötab tavaliselt madalama löögisagedusega ja iga jaam töötab üksikul osal, mitte ühendatud ribal. Tulemuseks on pilootide ja juhikute väiksem kumulatiivne positsiooniline kulumine, kuna puudub registreeritav riba, kuid suurem lokaalne pinge vormimisel ja keerulisi geomeetriat kujundavatel joonistusdetailidel.
Survekarbiidi paigutamise otsused keskenduvad sügavale-tõmbestantsidele, trimmimisjaamadele ja mis tahes vormimisdetailidele, mis käitlevad-kõrge tugevusega materjale. Ülekandevormid paistavad silma keeruka geomeetria ja suurte osadega, sageli autode kerepaneelide ja konstruktsioonirakenduste puhul, kus roostevaba teras või täiustatud ülitugevast -terasest ribad kiirendavad abrasiivset kulumist. Juht- ja ülekandemehhanismid ise õigustavad karbiidi harva, kuna kontaktrõhud on madalamad ja asendamine lihtsam.
Ühendvormid viivad ühes jaamas ühe käiguga läbi mitu lõikamisoperatsiooni. Kuna kõik toimub üheaegselt, peavad stantsi kõik lõikeservad jääma koos teravaks. Kui üks element laguneb, läheb kogu osa spetsifikatsioonist välja. Nõuded liitstantsiga karbiidile põhinevad kõigi lõikekomponentide ühtsele kvaliteedivalikule. Näiteks tasapinnaline seibi stants, millel on nii tühjendus- kui ka läbistavad elemendid, töötab kõige paremini sobivate karbiidist sisetükkidega, nii et kõik servad jõuavad oma hoolduspiirini sama intervalliga, võimaldades pigem ühe lihvimisjuhtumit kui järkjärgulist hooldust.
Tööstusrakendus kujundab neid otsuseid veelgi. Autotööstuses kasutatavad stantsitud karbiidirakendused hõlmavad sageli ülitugevaid teraseid ja alumiiniumsulameid, mille kogus ületab ühe miljoni detaili aastas, mis sunnib progresseeruvaid ja ülekandestantse karbiidi ulatuslikule kasutamisele lõikejaamades. HVAC-stantsimisel kasutatakse sageli äärmuslikel kiirustel õhemat vase ja alumiiniumi, asetades karbiidi rõhu pilootidele ja väikestele -läbimõõduga stantsidele, mis muidu kuluksid päevadega ära. Tembeldatav materjal toimib koos stantsitüübiga, et täpselt määratleda, kus karbiidi investeerimine on mõttekas, mis viib otseselt laiema küsimuseni, kas karbiid on antud rakenduse puhul üldse kulu{5}}õigustatud.
Õige karbiidi valimine tembeldamisrakenduse jaoks
Üks asi on teadmine, et karbiid ületab tööriistaterase. Teine asi on teada, kas see on teie konkreetse töö jaoks rahaliselt mõttekas. Mitte iga stantsijaam ei vaja karbiidi ja mitte iga tootmistsükkel ei õigusta esialgset lisatasu. Küsimus pole selles, kas karbiid on parem? vaid pigem "kus tasub karbiid ennast ära, arvestades seda, mida ma tembeldan, kui palju osi ma vajan ja mida mu press teeb?"
Rakenduse muutujad, mis õigustavad karbiidi valikut
Viis muutujat interakteeruvad, et teha kindlaks, kas karbiidi komponendid teenivad kindlas vormis püsivuse. Hinnake neid pigem koos, mitte eraldi, sest üksainus soodne tegur õigustab harva investeeringut iseseisvalt.
Materjali tembeldatakse.See on ainus tugevaim juht. Abrasiivsed materjalid, nagu roostevaba teras, räniterasest laminaadid ja ülitugev-madal-legeeritud teras, kiirendavad tööriistaterase kulumist märkimisväärselt. Roostevaba terase stantsimisel kasutatava karbiidi valikukriteeriumid põhinevad tugevalt submikroniliste klasside poole, kuna riba kroomisisaldus toimib lõikeservade vastu nagu peen liivapaber. Pehmemad materjalid, nagu vähese süsinikusisaldusega-teras, vask ja alumiinium, karistavad vähem, kuid isegi alumiinium võib põhjustada kleepuvat kulumist, mis tähendab, et karbiidi poleeritud pind peab palju paremini vastu kui tööriistateras. Hinnates, kuidas substraadi materjalid tööriistavalikuid mõjutavad,YICHENI materjalide ressursspakub kasulikku lähtepunkti stantsitud materjali omaduste võrdlemiseks, mis mõjutavad alumiiniumi, terase, roostevaba terase, messingi ja magneesiumi rakenduste stantsikomponentide nõudeid.
Tootmismaht.Karbiidist stantside tootmismahu lävi jääb enamiku rakenduste puhul tavaliselt vahemikku 500 000 kuni 1 000 000 tabamust. Sellest vahemikust allpool tagab kvaliteetne tööriistateras sageli vastuvõetava eluea madalamate algkuludega. Lisaks annavad karbiidi pikendatud hooldusvälbad märkimisväärse kokkuhoiu, mis tuleneb seisakuaja lühenemisest, lihvimistsüklite arvu vähenemisest ja osade ühtlasemast kvaliteedist. Kiired progresseeruvad stantsid, mille pistikutihvtid või elektrilised kontaktid liiguvad miljonite löökidega, ületavad selle läve nädalatega tunduvalt, muutes karbiidi kasutamise peaaegu kohustuslikuks.
Pressi tonnaaž ja riba paksus.Suurem tonnaaž, mis on koondunud väikestele lõikealadele, tekitab survepinge, mis ületab kiiremini tööriistaterase tööpiire. Paks ribamaterjal (terasest üle 2 mm) tekitab lõikeservas proportsionaalselt suuremaid nihkejõude. Mõlemad tingimused soosivad karbiidi erakordset survetugevust, kuid paksude{3}}mõõturitega rakendused nõuavad ka tugevamaid sorte (kõrgemat koobaltit), et neelata löögienergiat ilma killustamata.
Osade keerukus.Paljude tihedalt asetsevate aukude, kitsa nurgaraadiusega või peente detailidega osad seavad ohtu väikesed{0}}läbimõõduga augud. Need augud kuluvad kiiremini, kuna väiksem pindala jaotab lõikejõu. Karbiid on sageli ainus praktiline lahendus, kui stantsi läbimõõt langeb alla 1,5 mm või kui jäsemete spetsifikatsioonid on väga kitsad.
Kasutage seda kontroll-loendit, et määrata, millal kasutada karbiidi konkreetse rakenduse jaoks stantsimisvormides:
- Kas tembeldate abrasiivseid või ülitugevaid materjale{0}} (roostevaba teras, HSLA, räniteras)?
- Kas teie kogutoodangu maht ületab 500 000 osa stantsikomplekti kohta?
- Kas stantsi läbimõõt on alla 2 mm või pikkuse-ja-läbimõõdu suhe on suurem kui 4:1?
- Kas praegused tööriistaterasest osad vajavad teritamist rohkem kui üks kord 100 000 tabamuse kohta?
- Kas kulunud tööriistadest tingitud planeerimata seisakud maksavad rohkem kui plaanipärane hooldus?
- Kas teie osa spetsifikatsioon nõuab järjepidevalt alla 0,05 mm kõrgust?
- Kas teie löögisagedus on pidevalt üle 400 minutis?
Kui kehtib kolm või enam neist tingimustest, tagavad karbiidikomponendid tootmistsükli jooksul tõenäoliselt madalama kulu osa kohta isegi suurema alginvesteeringu korral.
Retrofit versus uue ehituse otsused
Inseneridel, kes seisavad silmitsi karbiidstantsi moderniseerimise ja uue ehituse otsusega, on suurem paindlikkus, kui paljud mõistavad. Täielik karbiidist matriitsi ehitamine on mõttekas uue tööriista kavandamisel kinnitatud suure mahuga programmi jaoks. Saate algusest peale optimeerida lõtkusid, tugiplaadi mõõtmeid ja hoidiku geomeetriat karbiidi spetsiifiliste nõuete jaoks, sealhulgas paksemad tugiplaadid (standard 1,2–1,25x) ja karbiidile nõutavad rangemad juhttolerantsid.
Ajakohastamine on nutikam tee, kui olemasolev tööriistaterasest stants töötab, kuid ei tööta teatud jaamades. Karbiidi eeliste saamiseks ei pea te tervet matriitsi ümber ehitama. Levinud moderniseerimise eesmärgid on järgmised:
- Kõige kiiremini{0}}kuluvate stantside asendamine karbiidi ekvivalentidega, säilitades samas olemasoleva perforatsiooniplaadi ja hoidiku.
- Tööriistaterasest stantsnuppude vahetamine karbiiddetailide vastu lõikejaamades, mis juhivad teie teritusgraafikut.
- Pilootide üleviimine karbiidile, kui riba vale registreerimine põhjustab allavoolu kvaliteedi triivi.
- Karbiidist kulumisplaatide lisamine juhtpindadele, millel on nähtavad sooned või materjali kogunemine.
Uuenduslik lähenemine toimib, kuna karbiidist komponente saab sageli lihvida samade välismõõtmeteni kui nende tööriistaterasest eelkäijaid, sobitades neid olemasolevatesse hoidikutesse ja hoidikutesse. Peamine piirang on tagada, et olemasolev matriitsi struktuur pakub piisavat tuge. Karbiidist stantsimispress,{2}}mis sobib pehmema terasest sisetüki jaoks mõeldud hoidikusse, võib vajada tugiplaadi uuendamist, et vältida pragunemist koormuse all.
Alusta andmetest. Jälgige, millised jaamad genereerivad kõige rohkem seisakusündmusi ja jääke, seejärel sihtige need positsioonid esmalt karbiidi uuendamiseks. Enne laiendamist mõõtke kasutusea pikenemist kahe või kolme teritustsükli jooksul. See järkjärguline lähenemine piirab riske ja loob sisekulu -osa- kohta, mis õigustab karbiidi laiemat kasutuselevõttu, mis põhineb teie tegelikel tootmistingimustel, mitte üldistel hinnangutel.
Olenemata sellest, kas valite moderniseerimise või uue konstruktsiooni, saab karbiidist saadav tegelik kasu ainult siis, kui arvestate selle kogu majanduslikku mõju kogu tootmise elutsükli jooksul, mitte ainult ostutellimuse rea artiklit.
Karbiidstantsi komponentide omamise kogukulu
Karbiidkomponentide ostutellimus käivitab alati kleebise šoki. Esialgne hinnasilt võib olla 3–5 korda kõrgem kui samaväärne tööriistaterasest osa ja keerukate geomeetriate puhul, mis nõuavad EDM-viimistlust, tõuseb kordaja veelgi. See arv, mis istub üksi hinnapakkumise lehel, tapab karbiidiprojektid enne nende käivitamist. Kuid see ei ütle teile peaaegu midagi selle kohta, kui palju komponent oma tööea jooksul tegelikult maksab.
Esialgne kulu versus eluaegne väärtus
Karbiidvormi komponendi kogu omamiskulu moodustab iga kulutatud dollari hetkest, mil komponent matriitsi siseneb, kuni selle eluea lõpuni. See hõlmab jah ostuhinda, aga ka ümberlihvimiskulusid, pressi seisakuid iga hoolduse ajal, servade kulumisel tekkivat jääki, mõõtmete triiviga seotud kvaliteedikontrolli tööjõudu ja nende osade alternatiivkulusid, mida ei toodeta, kui press seisab.
Mõelge, mis juhtub tööriistaterasest stantsnupuga, mida tuleb iga 100 000 löögi järel uuesti teritada. Iga korduslihvimissündmus tähendab pressi peatamist, stantsi tõmbamist, selle transportimist tööriistaruumi, lihvimist, matriitsi uuesti paigaldamist ja esmase -artikli kontrollimise käivitamist enne tootmise jätkamist. Samas asendis olev karbiidinupp võib enne hooldust vajada käia 500 000 kuni üle miljoni löögi. See tähendab, et neli või enam hooldussündmust on elimineeritud, millest igaühel on oma tööjõud, logistika ja kaotatud-tootmiskulud.
Karbiidist ja tööriistaterasest stantside eluea võrdlus muutub veelgi vildakamaks, kui arvestada osade kvaliteeti. Tööriistaterasest serva kuludes tõuseb jäme kõrgus ülespoole, mõõtmed muutuvad ja vanaraua hulk tõuseb järk-järgult. Te ei pruugi riknemist tabada enne, kui kontrollimine märgistab partii. Sel hetkel lisavad ümbertöötlemine või vanarauatud osad kulusid, mida tööriistade eelarvereal kunagi ei kuvata. Karbiidi mõõtmete stabiilsus pärsib selle roomamise, hoides osade ühtlast kvaliteeti tootmisprotsessis palju sügavamal.
| Kulutegur | Tööriistaterasest komponent | Karbiidi komponent |
|---|---|---|
| Esialgne ostukulu | Madalam (alustase) | 3-5x kõrgem kui tööriistaterasest |
| Eeldatav eluiga korduste vahel | 50 000 - 200 000 tabamust (erineb rakenduseti) | 500,000 - 1,000,000+ tabamust |
| Korduslihvimiste arv enne asendamist | Mitu, kuid igaüks lühendab eluiga järk-järgult | Samaväärse toodanguga võrreldes on vaja vähem lihvimist |
| Hooldusseisakute sagedus | Kõrgem (sagedamini vajutuspeatused) | Oluliselt madalam |
| Vanametalli määra trend kasutusea jooksul | Järk-järguline suurenemine serva kulumisel | Püsib stabiilsena kauem enne lagunemist |
| Osa mõõtmete järjepidevus | Triivib tootmistsüklis varem | Hoiab tolerantsust pikemate jooksude puhul |
| Spetsiaalsed teenindusnõuded | Standardne tööriistaruumi lihvimine | Vajalik teemantlihvimine või EDM |
| Katastroofilise ebaõnnestumise oht | Madalam (plastiline rikkerežiim) | Kõrgem, kui see on valesti toetatud või valesti joondatud |
Karbiidi versiooniuuenduste tasuvuse arvutamine
Karbiidist stantsimise komponentide tasuvusanalüüs ei nõua keerulist finantsmodelleerimist. Teil on vaja oma praegusest toimingust nelja andmepunkti: iga tööriistaterase hooldusjuhtumi maksumus (sealhulgas tööjõud, seisakud ja tootmismahud), nende sündmuste esinemise sagedus, hooldusintervallide vahelisest servade kulumisest tingitud praagi- ja ümbertöötlemiskulud ning kogu tootmismaht, mida stants peab tarnima.
Arvutamine toimub lihtsa struktuuri järgi:
- Tööriistaterase kogumaksumus=(esialgne maksumus) + (kulu hooldussündmuse kohta x sündmuste arv tootmisea jooksul) + (kulumisest tingitud vanaraua/ümbertöötamise kulu)
- Karbiidi kogukulu=(esialgne maksumus) + (kulu hooldussündmuse kohta x sündmuste vähendatud arv) + (vähendatud praagi/ümbertöötamise kulu)
- Katkestuspunkt=tootmismaht, mille juures karbiidi kogukulu langeb alla tööriistaterase kogumaksumuse
Tasuvuspunkt saabub kiiremini, kui mõni neist tingimustest intensiivistub: tembeldatav materjal on väga abrasiivne, seisakukulud tunnis on pressi kasutussurve tõttu suured, vanaraua kulud on märkimisväärsed, kuna stantsitud materjal ise on kallis või stants töötab pidevalt suure löögisagedusega, mis surub hooldusintervallid pigem päevadesse kui nädalatesse.
Karbiidist stants vähendab seisakuid aja jooksul, kuna iga välditud pressimispeatus kannab fikseeritud üldkulusid, olenemata sellest, kas seisak kestab 30 minutit või kaks tundi. Pressiliinil, mis toidab õigel ajal-{-aega koosteoperatsiooni, võib üksainus ettenägematu tööriistavahetus häirida allavoolu ajakavasid, mis on palju kaugemal kui otsene hooldusaken. See kaskaadkulu ilmneb harva lihtsates tööriistade{5}elu võrdlustes, kuid domineerib tegelikus-majanduse valdkonnas.
Aus hoiatus: karbiid ei võida TCO arvutamisel alati. Väike-maht töötab alla 500 000 detaili, pehmed ribamaterjalid, mis vaevu pingutavad tööriistaterast, või prototüüpvormid, mille konstruktsiooni muudatused eeldatavasti läbivad, ei pruugi kunagi jõuda tasuvuspunkti. Nende numbrite käitamise väärtus on täpselt kindlaks teha, millised komponendid, millistes stantsides läve ületavad, nii et investeerite karbiiddollareid sinna, kus tootlus on pigem reaalne kui oletatav.
Õige ökonoomika omab aga tähtsust ainult siis, kui karbiidist osad ka tegelikkuses oma eeldatavat kasutusiga tagavad. See sõltub täielikult sellest, kuidas neid pärast matriitsisse paigaldamist käsitletakse, hooldatakse ja jälgitakse.
Karbiidkomponentide eluea hooldamine ja pikendamine
Karbiidist stants, mille hinnanguline löögisagedus on korduslihvimiste vahel miljon korda, ei saavuta seda arvu, kui see kukub teraspingile, paigaldatakse valesti joondatud matriitsisse või töötab ilma piisava määrimiseta. Materjali omadused on vaid pool võrrandist. Teine pool on töödistsipliin: see, kuidas te neid komponente käsitsete, seadistate, jälgite ja hooldate, määrab, kas teenite oma karbiidiinvesteeringult täielikku tulu või põletate selle enneaegselt läbi.
Parimad hooldus- ja lihvimistavad
Karbiid on kõva, kuid ka rabe. See kombinatsioon nõuab teistsugust hooldusviisi kui see, mida enamik kauplusi tööriistaterase puhul rakendab. Karbiidist ei saa lüüa haamriga fiksaatorisse, visata seda koos muude tööriistadega sahtlisse ega lihvida tavalisel alumiiniumoksiidikettal. Kõik need otseteed põhjustavad kahjustusi, mis lühendavad kasutusiga või põhjustavad äkilise rikke.
Alusta käitlemisest. Töödelge alati karbiidkomponente nagu täppisinstrumente. Hoidke neid eraldi polsterdatud konteinerites, mis on selgelt märgistatud ja eraldatud, et need ei puutuks kokku üksteise ega kõvade pindadega. Isegi sõrmejäljeõlid võivad aja jooksul probleeme tekitada, nii et käsitsege puhaste kinnastega ja hoidke hoiuruumid kuivana, et vältida koostu terasest osade korrosiooni.
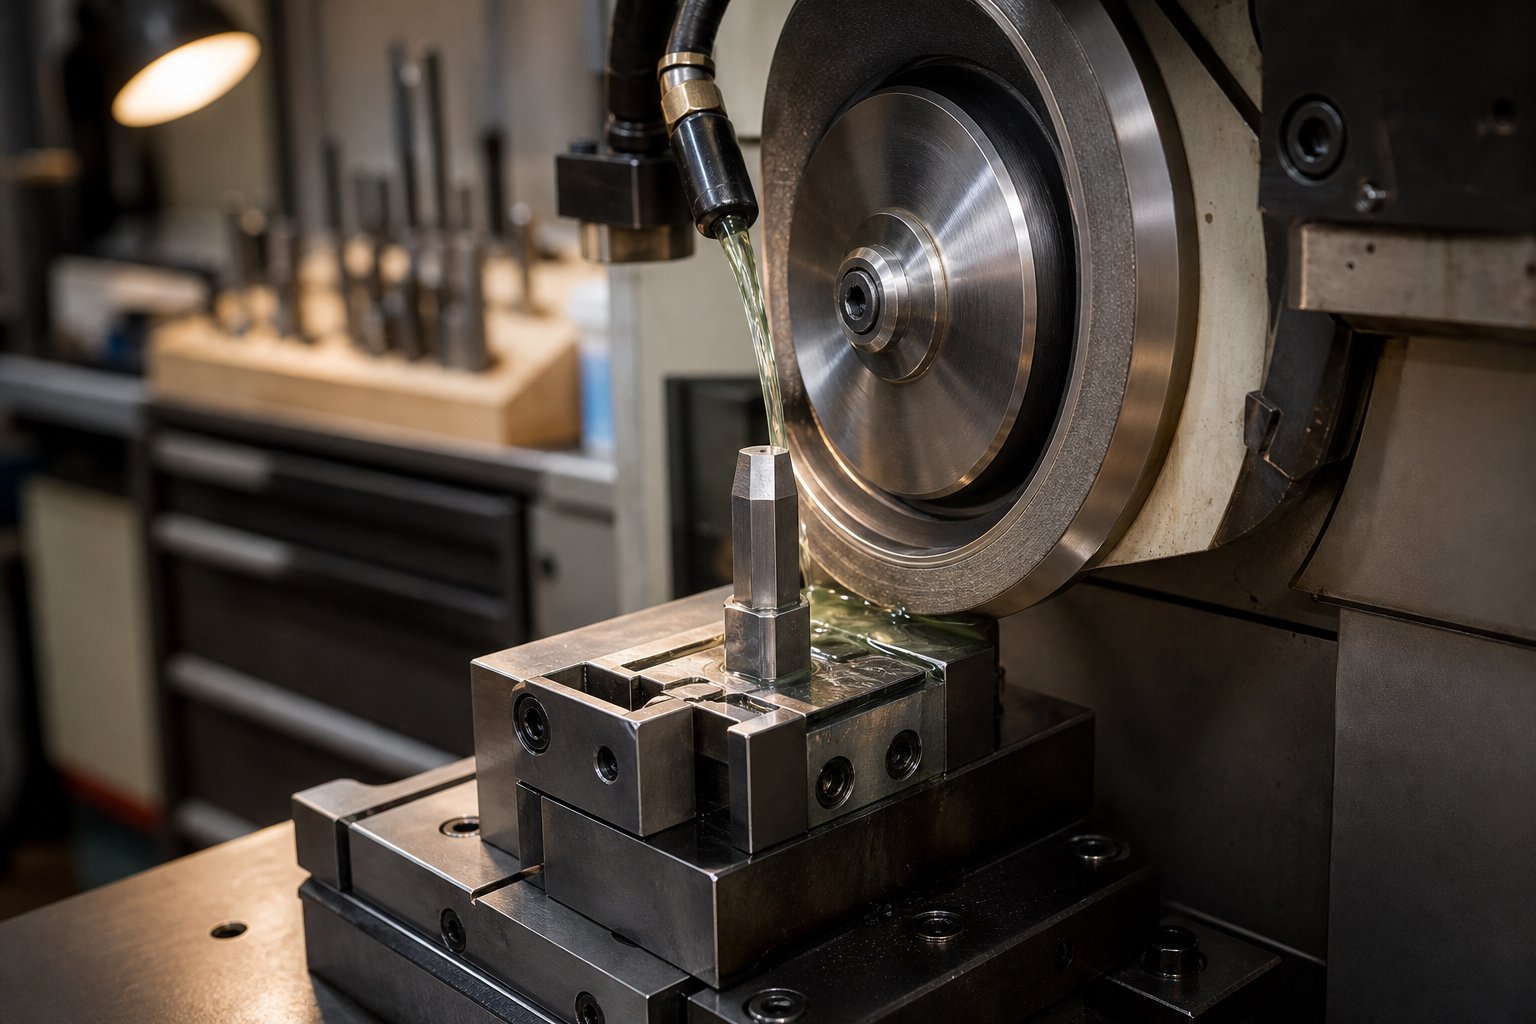
Karbiidist stantsimisstantside uuesti lihvimiseks on vaja teemantkettaid, mitte tavalisi abrasiive. Karbiidi kõvadus lihtsalt hävitab alumiiniumoksiidist või ränikarbiidist rattad enne, kui need tõhusalt lõikavad. Termilise pragunemise vältimiseks kasutage õige jahutusvedeliku vooluga vaiguga-liimitud või klaasitud teemantratast. Pidage meeles neid parameetreid:
- Eemaldage minimaalselt vajalik materjal puhta lõikeserva taastamiseks, tavaliselt 0,02–0,05 mm lihvimiskäigu kohta.
- Säilitage ühtlane pinnaviimistlus kogu lõikepinna ulatuses. Ebaühtlane lihvimine jätab pingetõusud, mis käivitavad töös servade lõhkumise.
- Säilitage täpselt algne geomeetria. Nihkenurgad, tagumised koonused ja reljeefsed funktsioonid täidavad teatud funktsioone ning nende muutmine teritamise ajal kõrvaldab nende pakutavad jõudluse eelised.
- Pärast lihvimist kontrollige tasasust ja risti. Isegi 0,01 mm kalle stantsi ees tekitab ebaühtlase koormuse, mida karbiid talub halvasti.
- Demagnetiseerige komponendid pärast lihvimist, et vältida metalliosakeste kleepumist ladustamise või uuesti paigaldamise ajal.
Pinnaviimistluse hooldus ulatub kaugemale lihvimisest. Poleeritud stantsnuppe ja kulumisplaate tuleks aeg-ajalt-poleerida, et säilitada nende madalad-hõõrdeomadused. Materjali kogunemine või mikro{4}}kriimustused riba läbipääsust suurendavad hõõrdumist, kiirendavad soojuse teket ja soodustavad räpast tekkimist. Kiire poleerimine teemantpastaga plaanipäraste hooldustööde ajal hoiab pinnad kavandatud töökorras.
Määrimisstrateegial on otsene roll ka karbiidvormi komponentide kasutusea pikendamisel. Õige määrdeaine loob riba materjali ja karbiidpinna vahele tõkkekile, vähendades nii abrasiivset kulumist kui ka liimi edasikandumist. Valige määrdeained, mis on spetsiaalselt loodud teie riba materjali jaoks ja tagage ühtlane pealekandmine kogu riba laiuse ulatuses. Ebapiisav määrimine riba ühes servas koondab kulumise matriitsi komponentide ühele küljele, tekitades asümmeetrilise lagunemise, mis lühendab eluiga ja moonutab osade kvaliteeti.
Joondamise kontrollimine kuulub iga matriitsi seadistamise rutiini juurde, mitte ainult esmase installimise ajal.Vale joondamine on karbiidvormi eluea vaikne tapja, põhjustades ebaühtlase pingejaotuse, mis koormab löögi või nupu üht külge üle selle murdumisläve. Kasutage valimisindikaatoreid, et kinnitada löögi-kontsentrilisuse-kontsentrilisus enne tootmise käivitamist. Mõneminutiline kinnitamine hoiab ära mõranenud komponendist tingitud planeerimata seisakuid.
Kulumise jälgimine ja asendamise ajastus
Teadmine, millal karbiidist komponent vajab tähelepanu, erineb kavandatud 30-minutilise uuesti lihvimise ja erakorralise lammutustöö vahel, kui prügikastis olevad osad on ära kasutatud. Karbiid ei anna samu järkjärgulisi hoiatusi nagu tööriistateras. Terasservad rulluvad järk-järgult ümber, tekitades aeglaselt süvenevaid jäsemeid. Karbiidist servad kipuvad hoidma teravad palju kauem ja lagunevad seejärel kiiresti, kui kulumine jõuab kriitilise piirini. Selline käitumine muudab ennetava jälgimise oluliseks.
Jälgige neid hoiatusmärke, mis näitavad, et karbiidkomponent vajab hooldust:
- Survekõrgus ületab tembeldatud osade spetsifikatsiooni, eriti järsk tõus, mitte järkjärguline trend.
- Nähtavad kulumisribad või poleeritud rõngad stantside või stantsnuppude lõikepinnal.
- Mikro-lõhe piki lõikeservi, mis on suurendusel nähtav isegi siis, kui osad on ikka tolerantsi piires.
- Suurenenud eemaldamisjõud või riba tõstmise probleemid, mis viitavad pinna karestumisele või materjali nakkumisele auguraua külgseintel.
- Mõõtmete nihe tembeldatud funktsioonides, eriti avade läbimõõt, mis liigub ülemise tolerantsi piiri poole.
- Pressiheli kuuldavad muutused stantsimise ajal, mis võivad anda märku tekkivatest pragudest või lõtvunud vahetükkidest.
Kui märkate neid indikaatoreid, tekib küsimus, kas taastamine on elujõuline või on komponendi eluiga lõppenud. Taastamine toimib siis, kui kulumine piirdub lõikepinnaga ja ülejäänud osa pikkus võimaldab materjali eemaldada ilma, et see langeks alla minimaalsete funktsionaalsete mõõtmete. Enamik karbiidstantse talub mitut lihvimist seni, kuni kogupikkus jääb stantsikomplekti reguleerimisvahemikku. Samamoodi saab stantsnuppe nende lõikepinda mitu korda uuesti lihvida, enne kui pinnase laius ületab lubatud piirid.
Asendamine muutub vajalikuks, kui lõhe ulatub lõikepinnast allapoole korpusesse, kui komponendi mis tahes punktis on nähtavad praod või kui kumulatiivsed lihvimised on lühenenud tükki selle kasutatavast ümbrisest kaugemale. Mõranenud karbiidikomponendi päästmise katse ei ole kunagi riski väärt. Kui praod tekivad, muutub matriit ohtlikuks ja see tuleb viivitamatult välja vahetada, et vältida katastroofilisi rikkeid, mis võivad kahjustada stantsihoidjat, pressi või ümbritsevaid komponente.
Levinud vead, mis kahjustavad karbiidstantside osi ja lühendavad nende kasutusiga, tulenevad sageli nende käsitlemisest nagu tööriistaterast:
- Liigne stantsivahe.Liiga suur vahe stantsi ja stantsnupu vahel paneb karbiidist lõikeserva läbimurde ajal pingesse, laadimistingimustes saab karbiid halvasti hakkama. Hoidke vahemaad spetsifikatsioonide piires ja kontrollige neid seadistamise ajal.
- Liigne tonnaaž.Vajalikust suurema survejõu kasutamine ei paranda lõikekvaliteeti, küll aga kiirendab surveväsimist. Määrake töö jaoks õige pressi suurus ja vältige liigset-tonnaaži, et vältida nüri tööriistade kasutamist.
- Vale eemaldamine.Ilma juhitava eemaldamiseta sissetõmbuvad stantsid kogevad külgmisi jõude, mis põhjustavad külgseina lõhenemist. Vedrueemaldajad peavad rakendama piisavat jõudu, et vältida riba kleepumist stantsi külge tagasitõmbamise ajal.
- Joonduskontrollide vahelejätmine.Isegi 0,02 mm nihke löögi ja nupu vahel tekitab asümmeetrilise nihkekoormuse, mis koondab pinge ühele servale, suurendades dramaatiliselt murdumisriski.
- Vale tugiplaadi kõvadus.Perforeerimispeast pehmem tugiplaat võimaldab karbiidil plaadi sisse tungida, tekitades pingekontsentratsioone, mis levitavad pragusid.Sobitage tugiplaadi kõvadus löögipea kõvadusegakoormuse ühtlaseks jaotamiseks.
- Lihvimine ilma jahutusvedelikuta.Kuivlihvimine tekitab termilise šoki, mis tekitab pinnaaluseid mikropragusid, mis on algselt nähtamatud, kuid garanteeritud, et levivad töökoormuse korral.
Iga karbiidikomponendi üksikasjalike hoolduskirjete säilitamine, sealhulgas lihvimiste vaheliste tabamuste arv, hooldussündmuse kohta eemaldatud materjal ja kõik täheldatud kulumismustrid, loob andmekogu, mida vajate hooldusaja täpseks ennustamiseks. Kahe või kolme hooldustsükli jooksul ilmnevad mustrid, mis võimaldavad teil planeerida uuesti lihvimist ennetavalt, mitte reageerida kvaliteeditõrgetele. See prognoositavus on koht, kus karbiidi kogukulu eelis muutub tegelikuks, muutes teoreetilise eluea pikendamise tegelikuks tööajaks presspõrandal.
Järgmised sammud karbiidvormi komponentide valimiseks
Ennustavad hooldusandmed, astmete{0}}to{1}}komponentide sobitamine ja tasuvusarvutused viitavad kõik samale järeldusele: karbiidstantsimisvormide komponendid annavad mõõdetavat tulu, kui valikuprotsessi juhivad pigem rakenduse andmed, mitte eeldused. Teie meeskonna jaoks pole küsimus selles, kas karbiid töötab, vaid selles, kus teie konkreetsetes stantsides see kõige kiiremini ära tasub.
Võtmepakkumised inseneridele ja hankimismeeskondadele
Iga selles juhendis käsitletud otsus taandub mõnele põhiprintsiibile. Järgmise karbiidiinvesteeringu hindamisel hoidke neid ees ja keskel:
- Hinde valik peab vastama komponendi domineerivale rikkerežiimile. Abrasiivne kulumine nõuab vähese-koobaltisisaldusega ja peeneteralisi{2}}preparaate. Löökkoormus nõuab suuremat koobaltisisaldust ja jämedamat terastruktuuri.
- Matriitsi tüüp määrab, kus karbiid teenib suurimat tulu. Progressiivsed stantsid vajavad seda laialdaselt pilootide, löökide ja nuppude puhul. Ülekandevormid saavad kasu sihitud paigutusest kõrge-kulumis- ja trimmimisjaamades.
- Tootmismaht määrab majandusliku läve. Enamik rakendusi ületab kasumiläve vahemikus 500 000 kuni 1 000 000 tabamust, kuid abrasiivsed ribamaterjalid või kõrge löögisagedus vähendavad seda arvu.
- Ajakohastamine on õige tee. Karbiidi eeliste ärakasutamiseks ei ole vaja täielikku stantsi ümberehitamist. Alustage kõige rohkem seisakuid ja jääke tekitavatest jaamadest, seejärel laiendage mõõdetud tulemuste põhjal.
- Hooldusdistsipliin kaitseb investeeringut. Teemantlihvimine, õige joonduse kontrollimine ja ennetav kulumisjälgimine on vaieldamatud, kui eeldate, et karbiid jõuab oma kasutusiga.
Karbiid tagab oma tugevaima investeeringutasuvuse, kui tembeldate abrasiivseid materjale suurtes kogustes ja mõõtmete tolerantsidega, kus iga planeerimata pressimispeatuse maksumus ületab lisatasu, mille maksite seda takistanud komponendi eest.
Karbiidmaterjalide hindamise alustamine
Kas olete valmis liikuma uurimistöölt tegudele? See prioriteetne järjestus annab inseneridele ja hankimismeeskondadele praktilise karbiidist stantsimisvormi komponentide valimise kontrollnimekirja, mille abil saab läbida:
- Kontrollige oma praeguseid stantsi jõudlusandmeid.Tehke kindlaks, millised jaamad genereerivad kõige rohkem ümberjahvatamissündmusi, suurimaid praagi määrasid ja pikima planeerimata seisakuaega. Need on teie esimesed karbiidikandidaadid.
- Iseloomustage oma ribamaterjali nõudmisi.Vaadake üle tembeldatavate materjalide mehaanilised omadused ja abrasiivsus.YICHENI materjalide ressursspakub praktilist lähtepunkti alumiiniumi, terase, roostevaba terase, messingi ja magneesiumi substraadi omaduste võrdlemiseks, aidates teil mõista, kuidas teie tembeldatud materjal juhib tööriistade nõudeid.
- Sobitage klassi keemia iga sihtkomponendiga.Kasutage varem käsitletud tera suuruse ja sideainesisalduse seoseid, et valida koostised, mis käsitlevad teie konkreetseid tõrkerežiime, mitte üldisi soovitusi.
- Tehke oma kolme parima kandidaadi tasuvusarvutus.Ühendage oma tegelikud seisakukulud, hooldussagedus ja jäägid. Kui numbrid töötavad nende jaamade jaoks, töötavad need tõenäoliselt ka teiste jaoks, kes seisavad silmitsi sarnaste tingimustega.
- Määrake õige tugiinfrastruktuur.Enne komponentide tellimist veenduge, et tugiplaadid, fiksaatorid ja joondussüsteemid vastavad karbiidi nõuetele. Ebapiisavasse hoidikusse paigaldatud esmaklassiline kvaliteet läheb rikki kiiremini kui korralikus tööriistateras.
- Määrake mõõtmise lähtejoon.Dokumenteerige tabamuste arv, osade kvaliteedinäitajad ja hooldusintervallid alates esimesest päevast, et saaksite täiustumist kvantifitseerida ja põhjendada karbiidi edasist kasutuselevõttu tegelike tootmisandmetega.
Karbiidi stantside hankimise inseneri juhend taandub lõpuks sellele, et iga komponendi positsiooni käsitletakse oma inseneriprobleemina. Ühes jaamas töötav aste, geomeetria ja tugistruktuur võivad olla järgmise jaoks valed. Laske oma tootmisandmetel otsuseid suunata, investeerige sinna, kus tulu on tõestatud, ja arendage sealt edasi. See distsiplineeritud,-andmepõhine lähenemine aitab teil vältida topelt maksmist: üks kord karbiidi eest, mis ebaõnnestub, kuna seda valesti kasutati, ja uuesti asendamise eest, mis lõpuks korda saab.
Korduma kippuvad küsimused karbiidist stantsimisstantside komponentide kohta
1. Mis on karbiidstantsimisvormide komponendid ja miks neid kasutatakse?
Karbiidist stantsimisvormi komponendid on täppistööriistaelemendid, mis on valmistatud tsementeeritud volframkarbiidist, mis on ühendatud koobalti või nikliga. Nende hulka kuuluvad stantsid, stantsnupud, piloodid, eemaldajad ja kulumisplaadid, mis asendavad tööriista terasest osi stantsikoostu sees. Insenerid määravad need kindlaks, kuna karbiidi kõvadus on ligikaudu 92 HRA, võrreldes tööriistaterase kõvadusega ligikaudu 62 HRC, mis tagab kuni 10 korda pikema tööriista tööea suure -mahulise tootmise korral. See pikendatud kasutusiga vähendab pressi seisakuaega, säilitab pikemate töötsüklite puhul rangemad tolerantsid ja vähendab tembeldatud osa hinda.
2. Kuidas valida oma stantsimisvormi jaoks õiget karbiidi klassi?
Hinde valik sõltub komponendi esmasest rikkerežiimist. Õhukesi materjale või väikese-läbimõõduga auke lõikavate stantside jaoks tagavad submikronilised sordid 3-8% koobalti ja 92–94 HRA kõvadusega maksimaalse serva kinnipidamise. Rasked stantsimisstantsid, mis käitlevad paksu materjali, vajavad löögikindluse tagamiseks klassi C12–C13, mis sisaldab 13–16% koobaltit. Mõõdukalt lõikavad stantsnupud töötavad hästi klasside C10–C11 puhul 8–13% koobaltisisaldusega. Kulumisplaatidel on madala koobaltisisaldusega C2 klassid, mis on optimeeritud kulumiskindluse jaoks. Sobitage klassi keemia vastavalt sellele, kas projekteerite järkjärgulise abrasiivse kulumise või äkilise löökmurru vastu.
3. Millal on kulutõhus-kasutada stantsimisvormides tööriistaterase asemel karbiidi?
Karbiid on tavaliselt kulu{0}}õigustatud, kui tootmismaht ületab 500 000 kuni 1 000 000 tabamust. Tasuvus saavutatakse kiiremini, kui tembeldate abrasiivseid materjale, nagu roostevaba teras või räniteras, kui löögisagedus on üle 400 minutis, kui kasutatakse alla 2 mm läbimõõtu või kui planeerimata seisakukulud ületavad plaanitud hoolduskulusid. Kuigi karbiid maksab alguses 3–5 korda rohkem, tagavad selle pikendatud hooldusintervallid korduslihvimiste vahel, vähendatud praagi määrad ja ühtlase mõõtmetega väljund sageli madalamad kogukulud osa kohta kogu tootmistsükli jooksul.
4. Kas ma saan olemasolevaid tööriistaterasest matriitsi komponente karbiidiks paigaldada ilma kogu stantsi ümber ehitamata?
Jah, moderniseerimine on praktiline ja levinud lähenemine. Karbiidist komponente saab lihvida, et need vastaksid nende tööriistaterasest eelkäijate välismõõtmetele, sobides olemasolevatesse hoidikutesse ja hoidikutesse. Alustuseks tehke kindlaks jaamad, mis tekitavad kõige rohkem seisakuid ja jääke, seejärel asendage need konkreetsed stantsid, stantsnupud, piloodid või kulumisplaadid karbiidi ekvivalentidega. Põhinõue on piisava tugiinfrastruktuuri tagamine, eelkõige 1,2–1,25-kordse standardpaksusega tugiplaadid ja õige joonduse kontrollimine, kuna karbiid vajab jäigemat tuge kui plastiline tööriistateras.
5. Kuidas hooldada karbiidstantsi komponente, et pikendada nende kasutusiga?
Karbiidi hooldamiseks on vaja uuesti teritamiseks teemantlihvkettaid jahutusvedeliku vooluga, mis eemaldab ainult 0,02-0,05 mm ühe käigu kohta, säilitades samal ajal algse geomeetria. Hoidke komponente ükshaaval polsterdatud mahutites, et vältida kokkupuutumise tekkimist. Kontrollige iga seadistamise ajal ketasindikaatorite abil stantsi-to{8}}joondust, sest isegi 0,02 mm nihe koondab pinget ja põhjustab murde. Säilitage nõuetekohane määrimine kogu riba laiuses, hoidke vahed 5–10% riba paksusest ühel küljel ja jälgige hoiatusmärke, nagu järsult tõusev jäme kõrgus või nähtav mikrokiibe piki lõikeservi.


